液压动力检漏机在工业密封检测中的技术演进与工程实践
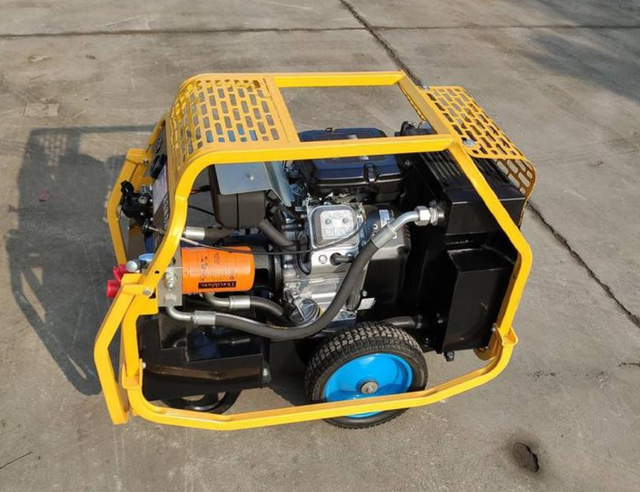
在工业制造领域,密封性能检测是保障产品可靠性的关键环节。据中国通用机械工业协会2023年发布的行业统计,国内规模以上制造企业中,因密封失效导致的售后故障占比约为12%至18%,在汽车零部件、液压元件、燃气具等行业这一比例更高。液压动力检漏机作为气密性检漏设备的重要分支,凭借其高压输出稳定、测试压力范围宽、适应复杂工况等优势,正在越来越多的检测场景中替代传统的气压检测方案。
液压动力检漏机的工作原理与技术特征
液压动力检漏机的核心在于以液压系统作为压力源,通过精密调压阀组将测试介质(通常为水或专用检漏液)加压至设定值,再经由密封工装对被测工件施加稳定压力,利用压降法或流量法判定泄漏量。与气压动力检漏机相比,液压动力检漏机的测试压力可覆盖0.5MPa至60MPa甚至更高区间,特别适用于承压容器、液压阀体、换热器管束、汽车制动系统部件等需要高压验证的产品。
从技术特征看,液压动力检漏机在三个方面表现突出:一是压力保持精度高,主流设备的稳压精度可达±0.5%FS,满足多数精密零部件的检测要求;二是测试介质不可压缩性好,在高压工况下压力波动小,有利于微泄漏的识别;三是安全性更优,水介质在超压时的能量释放远低于气体,降低了爆裂风险。正因如此,液压动力检漏机在锅炉、压力容器、阀门等行业的出厂检验中已成为标配设备。
行业数据与典型应用场景
根据《2023中国工业检测设备市场研究报告》的统计,2022年国内检漏设备市场规模约为47亿元,其中液压类检漏设备占比约21%,年复合增长率保持在8%左右。在汽车零部件领域,制动主缸、ABS阀体、动力转向器等部件的密封检测中,液压动力检漏机的使用比例超过60%。以某汽车制动系统供应商的实际产线为例,其阀体检测工位采用液压动力检漏机配合托盘上料检漏机组成自动化检漏线,单件检测节拍控制在25秒以内,泄漏判定阈值为0.5mL/min,误判率低于0.3%。
在阀门制造行业,液压动力检漏机同样承担着关键角色。GB/T 13927《工业阀门 压力试验》对壳体试验和密封试验提出了明确要求,液压动力检漏机能够按照标准规定的1.5倍公称压力进行壳体强度试验,并通过保压计时记录压降曲线。部分检漏机厂家已将数据采集与MES系统对接,实现检测结果的全程可追溯,这对出口型阀门企业应对API 598等国际标准审核尤为重要。
设备选型中的关键考量因素
企业在采购液压动力检漏机时,需要结合自身产品特性进行系统评估。首先是测试压力与流量匹配,设备额定压力应留有20%至30%的余量,同时液压泵站的流量需满足多工位并行检测的需求。其次是工装适配性,不同规格的工件需要定制密封夹具,工装的重复定位精度直接影响检测一致性。第三是介质处理与环保要求,水检漏设备需配置过滤与循环系统,避免介质污染影响检测精度。此外,自动化程度的取舍也需权衡——对于大批量生产场景,集成托盘上料检漏机的自动化检漏线可显著提升效率;而对于多品种小批量场景,柔性化的气密检测台配合液压增压模块可能更为经济。
值得关注的是,密封检测机行业近年来在传感器精度和算法层面进步明显。高精度压力变送器的分辨率已达到0.01%FS,配合温度补偿算法,液压动力检漏机在长时间保压测试中的漂移误差得到有效控制。部分领先的工业检漏设备已引入差压比较法,通过对比标准件与被测件的压差变化,将微泄漏检测灵敏度提升至0.1mL/min量级。
结语
液压动力检漏机并非孤立设备,而是工业检漏体系中的重要一环。从防水内漏检漏机到气密性检漏设备,从单机检测到自动化检漏线,检漏技术的演进始终围绕精度、效率与可追溯性三条主线展开。对于制造企业而言,理解液压动力检漏机的技术边界与适用场景,结合产品实际工况进行选型与工艺验证,才是提升密封质量管控水平的务实路径。卓丰检漏机械深耕检漏设备制造领域,持续为阀门、汽车零部件、压力容器等行业提供液压动力检漏机及配套检测方案,助力企业构建可靠的密封检测能力。